Druckstrahlsystem vs. Trockeneis: Welches Verfahren eignet sich für was?
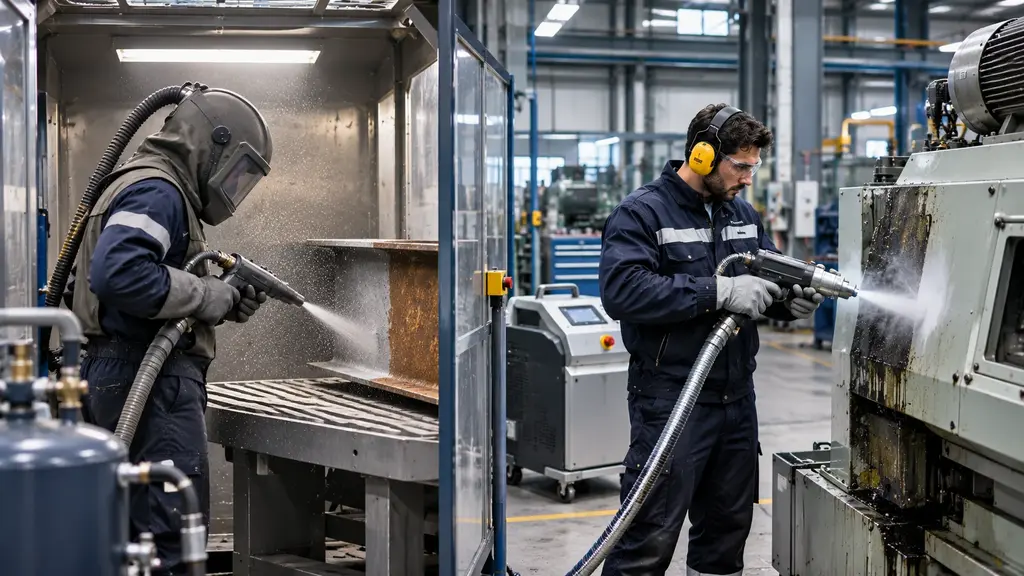
Druckstrahlen entfernt Rost und Beschichtungen. Trockeneis eignet sich eher zur schonenden Reinigung ohne Strahlmittelreste.
Was ist mit Druckstrahlsystem und Trockeneisstrahlen gemeint?
Im industriellen Sprachgebrauch kann „Druckstrahlsystem“ unterschiedliche Maschinen und Verfahren bezeichnen. Für einen aussagekräftigen Vergleich meint dieser Ratgeber konventionelles Druckluftstrahlen mit festen, meist abrasiven Strahlmitteln, beispielsweise mineralischen oder metallischen Körnungen. Das Strahlmittel trifft mit hoher Geschwindigkeit auf die Werkstückoberfläche und kann dort Ablagerungen, Korrosion oder Beschichtungen entfernen.
Beim Trockeneisstrahlen werden ebenfalls Partikel mit einem Druckluftstrom beschleunigt. Das Strahlmedium besteht jedoch aus festem Kohlendioxid (CO₂), das nach dem Aufprall in die Gasphase übergeht. Es bleibt daher kein verbrauchtes Trockeneis-Granulat zurück. Abgelöste Verschmutzungen, Lack- und Fettpartikel fallen weiterhin an und müssen gegebenenfalls aufgefangen beziehungsweise abgesaugt werden.
Die Deutsche Gesetzliche Unfallversicherung (DGUV) erläutert, dass Strahlverfahren sowohl zum Reinigen als auch zur gezielten Veränderung von Oberflächen und zur Vorbereitung auf Beschichtungen eingesetzt werden.
Wie funktionieren die beiden Strahlverfahren?
Konventionelles Druckluftstrahlen: mechanischer Abtrag
Ein Kompressor fördert Druckluft zum Strahlgerät. Je nach Anlagentyp werden beispielsweise Stahlkies, Korund, Glasgranulat oder andere für den Einsatzzweck zugelassene Strahlmittel beigemischt. Die beschleunigten Partikel treffen auf die Oberfläche. Ihre kinetische Energie löst Verschmutzungen, Rost, alte Beschichtungen oder Zunder. Bei entsprechender Einstellung kann der Untergrund zugleich aufgeraut werden, etwa als Vorbereitung einer späteren Beschichtung.
Die Wirkung hängt nicht nur vom Druck ab. Strahlmittelart, Körnung, Menge, Strahlwinkel, Abstand, Dauer und Werkstoff beeinflussen das Ergebnis. Zu hohe Energie oder eine ungeeignete Körnung können empfindliche Bauteile beschädigen. In der Praxis sind deshalb eine geeignete Verfahrensauswahl und häufig eine Probefläche erforderlich.
Trockeneisstrahlen: Impuls, Abkühlung und Ablösung
Beim Trockeneisstrahlen werden CO₂-Pellets oder andere geeignete Trockeneisformen auf die zu reinigende Fläche geschossen. Der Auftreffimpuls, die lokale Abkühlung und das anschließende Sublimieren unterstützen das Ablösen von Rückständen. Im Gegensatz zu klassischen abrasiven Strahlmitteln wird normalerweise keine gezielte Profilierung der Grundoberfläche angestrebt.
Das Verfahren kann bei anhaftendem Fett, Öl, Klebstoffresten, Produktionsrückständen und bestimmten Ablagerungen wirksam sein. Wie schonend es tatsächlich ist, hängt jedoch von der Substanz und dem Bauteil ab: Spröde Beschichtungen, empfindliche Dichtungen oder temperaturkritische Komponenten können Schaden nehmen. „Materialschonend“ bedeutet daher nicht „für jede Oberfläche risikofrei“.
Druckstrahlen vs. Trockeneis: der direkte Vergleich
Beide Methoden entfernen Anhaftungen, verfolgen aber teilweise unterschiedliche technische Ziele. Die folgende Gegenüberstellung erleichtert eine erste Auswahl für die industrielle Praxis.
| Kriterium | Abrasives Druckstrahlen | Trockeneisstrahlen |
|---|---|---|
| Strahlmedium | Festes Strahlmittel, z. B. Korund oder Stahlkies | Festes CO₂, das nach dem Einsatz gasförmig wird |
| Typische Zielsetzung | Rost- oder Beschichtungsentfernung, Oberflächenvorbereitung | Schmutz- und Rückstandsreinigung, häufig ohne gezielte Aufrauung |
| Oberflächenwirkung | Kann das Materialprofil verändern oder aufrauen | Meist weniger abrasiv; Kälte- und Impulswirkung berücksichtigen |
| Zusätzlicher Strahlmittelabfall | Verbrauchtes Strahlmittel ist aufzufangen und zu behandeln | Kein festes CO₂-Strahlmittel als Abfall, aber gelöster Schmutz bleibt |
| Wasserbedarf | Trocken oder als Nass-/Feuchtstrahlen möglich | Im Grundverfahren kein Wasser notwendig |
| Typische Gefährdungen | Staub, Lärm, Rückprall, gegebenenfalls gefährliche Strahl- und Abtragsstoffe | CO₂-Anreicherung, Kälte, Lärm, Rückprall und gelöste Schadstoffe |
| Produktionsintegration | Häufig strikte Abschottung oder separate Strahlzone | Teilweise lokal einsetzbar, aber nur nach Risikoprüfung und Sicherung |
| Erfolgskontrolle | Oberflächenreinheit und gegebenenfalls Rauheitsprofil | Sauberkeit und gegebenenfalls Materialverträglichkeit |
Die Tabelle beschreibt typische Verfahrenseigenschaften und ersetzt weder einen Materialtest noch eine Gefährdungsbeurteilung.
Entscheidend ist das gewünschte Ergebnis: Soll Stahl lediglich gereinigt werden, kann Trockeneis infrage kommen. Soll eine rostige Oberfläche vollständig entschichtet und für einen neuen Korrosionsschutz mit einem definierten Profil vorbereitet werden, ist ein geeignetes abrasives Strahlverfahren häufig zweckmäßiger.
Welches Verfahren eignet sich für Rost, Lack, Fett und Maschinen?
Für die Auswahl sollte zunächst bestimmt werden, was entfernt werden soll und welche Veränderung des Grundmaterials zulässig ist. Die Beschaffenheit der Verschmutzung ist häufig ausschlaggebender als die reine Flächengröße.
| Ausgangssituation | Tendenziell geeignetes Verfahren | Warum / Einschränkung |
|---|---|---|
| Rost an robusten Stahlträgern | Abrasives Druckstrahlen | Rostabtrag und Oberflächenvorbereitung möglich |
| Alte Beschichtungen vor Neulackierung | Häufig abrasives Druckstrahlen | Ermöglicht bei Bedarf Entschichtung und Rauheitsprofil |
| Öl- und Fettrückstände an Maschinengehäusen | Häufig Trockeneis | Keine zusätzliche Strahlmittelkörnung; Eignung zuvor prüfen |
| Klebstoff- oder Polymerreste | Oft Trockeneis als Prüfoption | Wirkung abhängig von Rückstand und Untergrund |
| Empfindliche Maschinenteile, Formen oder Werkzeuge | Trockeneis nach Probefläche | Geringere mechanische Beanspruchung möglich; Kälteeinfluss prüfen |
| Dicke Zunder- oder Korrosionsschichten | Häufig abrasives Druckstrahlen | Mechanischer Abtrag meist zielführender |
| Elektrische Baugruppen | Nur nach technischer Freigabe | Trocken ist nicht automatisch elektrisch oder mechanisch sicher |
| Enge, schlecht belüftete Räume | Keines ohne besonderes Schutzkonzept | Bei CO₂-Anreicherung bzw. Staubfreisetzung besondere Gefahr |
Rost und Zunder: häufig abrasives Strahlen
Bei korrodierten Stahlbauteilen reicht eine rein optische Reinigung oft nicht aus. Für nachfolgende Beschichtungen kann eine spezifizierte Oberflächenvorbereitung erforderlich sein. Ein abrasives Druckstrahlverfahren kann sowohl Rost entfernen als auch ein geeignetes Profil herstellen. Ob das Ergebnis den Anforderungen einer Beschichtung entspricht, muss separat geprüft werden.
Fett, Öl und Produktionsschmutz: Trockeneis als interessante Option
Bei Maschinengehäusen, Formen oder bestimmten Fertigungsanlagen ist eine Reinigung ohne zusätzliches Wasser und ohne feste Strahlmittelreste oft vorteilhaft. Hier ist Trockeneis eine sinnvolle Prüfoption. Für stark verkrustete oder chemisch gebundene Ablagerungen können andere Verfahren geeigneter sein.
Lackentfernung: Was genau soll erreicht werden?
Trockeneis kann bestimmte alte Lackschichten oder Verunreinigungen ablösen. Ist jedoch eine vollständige Entschichtung mit gezielter Rauheitsbildung gefordert, ist abrasives Strahlen in vielen Fällen besser auf diese Aufgabe zugeschnitten. Eine pauschale Empfehlung allein anhand des Wortes „Lack“ wäre fachlich unzureichend.
Sie möchten das passende Verfahren für Ihre Anlage auswählen?Beschreiben Sie uns Material, Verschmutzung und gewünschtes Reinigungsergebnis. Wir prüfen die Möglichkeiten einer geeigneten Industriereinigung für Ihr Objekt.
Individuelle Reinigung anfragenWelche Oberflächen sind geeignet – und welche kritisch?
Stahl, Guss und robuste metallische Bauteile
Bei widerstandsfähigen Stahlkonstruktionen und Gusskomponenten lässt sich abrasives Strahlen gut einsetzen, wenn ein mechanischer Abtrag ausdrücklich erwünscht ist. Das gilt etwa für Träger, Halterungen, Rahmen und andere Bauteile, die vor einer Beschichtung vorbereitet werden sollen. Dünnwandige Bereiche, Passflächen, Maßtoleranzen und bearbeitete Oberflächen erfordern dagegen besondere Vorsicht.
Lackierte Maschinen, Formen und sensible Anlagen
Trockeneis kann auf geeigneten Maschinengehäusen, Werkzeugformen und Bauteilen mit organischen Rückständen die bessere Wahl sein. Allerdings müssen etwa Dichtungen, spröde Kunststoffe, empfindliche Sensorik, Kabel und bestehende Schutzbeschichtungen berücksichtigt werden. Kein Strahlverfahren darf ohne Prüfung direkt auf offene Elektrik oder sicherheitsrelevante Komponenten gerichtet werden.
Fassaden, Stein und beschichtete Hallenflächen
Bei mineralischen Fassaden oder Hallenbauteilen kann ein fein abgestimmtes Niederdruck-Partikelstrahlverfahren infrage kommen. Trockeneis ist wiederum für bestimmte Anhaftungen denkbar. Für denkmalgeschützte, poröse, stark verwitterte oder empfindlich beschichtete Untergründe sollte immer eine aussagekräftige Probefläche mit Beurteilung der Oberfläche vorgesehen werden.
Ein allgemeines „besseres“ Verfahren existiert nicht. Entscheidend sind die Anforderungen an das Bauteil nach der Reinigung: Soll die Oberfläche technisch verändert, nur optisch gereinigt oder für eine weitere Behandlung vorbereitet werden?
Welche Rückstände entstehen bei der Reinigung?
Ein verbreiteter Vorteil des Trockeneisstrahlens ist, dass das CO₂-Strahlmedium nicht als Granulat zurückbleibt. Das bedeutet aber nicht, dass die Reinigung vollständig abfallfrei ist. Abgelöster Rost, Ölschmutz, Staub, Beschichtungsreste oder andere Verunreinigungen müssen weiterhin sicher erfasst und entsprechend ihrer Zusammensetzung entsorgt werden.
Beim abrasiven Strahlen fallen dagegen typischerweise zusätzlich gebrauchte Strahlmittel an. Je nach Verfahren können sie teilweise wiederaufbereitet werden oder müssen als Strahlschutt entsorgt werden. Die Art der entfernten Beschichtung kann hierfür entscheidend sein: Alte Beschichtungen enthalten mitunter gefährliche Stoffe, die schon bei der Planung berücksichtigt werden müssen.
Aus Umwelt- und Kostensicht ist deshalb nicht nur die Menge des verwendeten Strahlmittels relevant, sondern der gesamte Prozess aus Materialverbrauch, Absaugung, Einhausung, Abfalltrennung, Reinigungsergebnis und Entsorgung. Besonders bei unbekannten Altbeschichtungen sollten geeignete Proben und die Einstufung der Rückstände frühzeitig geklärt werden.
Welche Kostenfaktoren sind bei beiden Verfahren entscheidend?
Ein allgemeingültiger Quadratmeterpreis für beide Verfahren wäre irreführend. Ein einzelnes komplexes Maschinengehäuse lässt sich wirtschaftlich nicht mit einer großen rostigen Stahlfläche vergleichen. Auch die rein technische Strahlgeschwindigkeit ist noch keine vollständige Kostenrechnung.
| Kostenposition | Abrasives Druckstrahlen | Trockeneisstrahlen |
|---|---|---|
| Technik | Kompressor, Strahlgerät, gegebenenfalls Strahlkabine und Rückgewinnung | Kompressor, Trockeneisstrahlgerät, passende Pellets und gegebenenfalls Überwachung |
| Verbrauchsmaterial | Strahlmittel, Verschleißteile und gegebenenfalls Wasser | Trockeneis und Verschleißteile |
| Arbeitsschutz | Staubabsaugung, Einhausung, Atemschutz, Schutzkleidung | Lüftung, CO₂-Messung bei Bedarf, Gehör-, Kälte- und sonstiger Schutz |
| Nachbereitung | Strahlschutt aufnehmen, aussortieren und gegebenenfalls entsorgen | Abgelösten Schmutz erfassen und entsorgen |
| Produktionskosten | Gegebenenfalls Anlagenstillstand und Wiederanlauf | Gegebenenfalls Abschottung, Teilstillstand und Wiederanlauf |
| Kalkulationsbasis | Bauteil, Fläche, Schichtdicke, Strahlgrad, Zugänglichkeit | Fläche, Verschmutzung, Verbrauch, Zugänglichkeit, Lüftung |
Warum der günstigste Stundensatz nicht automatisch günstiger ist
Ein Verfahren kann einen niedrigeren Gerätestundensatz haben und dennoch höhere Gesamtkosten verursachen, wenn lange Vorbereitungszeiten, erheblicher Strahlschutt oder eine zusätzliche Oberflächenbearbeitung nötig werden. Umgekehrt kann ein teureres Spezialverfahren wirtschaftlich sein, wenn es das Ziel schneller erreicht, Nebenarbeiten verringert oder eine aufwendige Demontage vermeidet.
Vergleichen Sie deshalb immer Gesamtkosten je vollständig bearbeitetem Bauteil und – soweit relevant – die Kosten eines Produktionsstillstands. Geben Sie bei Anfragen das Material, die ungefähre Fläche, die Art und Dicke der Verschmutzung, die erforderliche Oberflächenqualität, den Einsatzort sowie den gewünschten Zeitraum an.
Welche Reinigungskosten entstehen an Ihrem Standort?Mit Angaben zu Untergrund, Verschmutzung, Umfang und Zeitfenster lässt sich eine nachvollziehbare Kalkulation vorbereiten.
Kosten unverbindlich anfragenWelche DGUV- und TRGS-Vorgaben sind zu beachten?
Strahlarbeiten erzeugen unterschiedliche Gefährdungen, unter anderem durch Strahlenergie, abgelöste Stoffe, Lärm und Druckluft. Vor dem Einsatz sind die Verhältnisse am Arbeitsplatz und die verwendeten Medien im Rahmen der Gefährdungsbeurteilung zu berücksichtigen. Die DGUV-Fachinformationen zu Strahlarbeiten und die DGUV Regel 109-607, Abschnitt 3.8.3 bieten dafür fachliche Orientierung.
Staub beim abrasiven Strahlen und die TRGS 559
Beim Bearbeiten quarzhaltiger Oberflächen kann gesundheitsschädlicher mineralischer Staub entstehen. Die TRGS 559 empfiehlt für entsprechende Tätigkeiten emissionsarme Strahlverfahren, beispielsweise Nass- und Feuchtverfahren sowie Systeme mit integrierter Absaugung. Zulässigkeit und Eignung der Strahlmittel sind ebenfalls zu prüfen. Es genügt nicht, nur ein beliebiges Strahlmittel einzusetzen und anschließend den Staub zu entfernen.
CO₂-Gefahr beim Trockeneisstrahlen
Beim Trockeneisstrahlen geht festes Kohlendioxid in gasförmiges CO₂ über. In schlecht belüfteten Räumen, Schächten oder tiefer liegenden Arbeitsbereichen kann sich das geruchlose Gas anreichern. Die DGUV Information 209-082, Abschnitt 12.11 nennt ausdrücklich die Notwendigkeit wirksamer Be- und Entlüftung und empfiehlt unter bestimmten Umständen eine CO₂-Raumluftüberwachung. Partikelfilter schützen nicht gegen erhöhte CO₂-Konzentrationen.
Hinzu kommen Gefährdungen durch tiefkaltes Trockeneis, Lärm und die beim Reinigen abgelösten Stoffe. Trockeneis ist deshalb nicht automatisch ein ungefährliches Verfahren, nur weil kein Waschwasser und kein festes Strahlmittel verbleibt.
Schutzmaßnahmen müssen zum Verfahren passen
Die TRGS 500 ordnet bei Tätigkeiten mit Gefahrstoffen die Substitution und technische Maßnahmen innerhalb des STOP-Prinzips ein. Dazu können die Wahl eines geeigneteren Verfahrens, eine Einhausung, wirksame Absaugung, abgesperrte Bereiche und passende persönliche Schutzausrüstung gehören.
Bei besonderen Altbeschichtungen, explosionsgefährlichen Stäuben oder Arbeiten in engen Räumen sind zusätzliche Prüfungen nötig. Ein vertraglich beauftragter Reinigungsdienst ersetzt die Gefährdungsbeurteilung und die Abstimmung mit dem Betreiber nicht.
Geht die Reinigung ohne Produktionsstillstand?
Manche Trockeneisarbeiten lassen sich in abgegrenzten, technisch geeigneten Bereichen durchführen, während benachbarte Produktionslinien weiterlaufen. Das kann organisatorische Vorteile bieten. Daraus folgt aber nicht, dass eine laufende oder ungesicherte Maschine direkt bestrahlt werden darf.
Bei beweglichen Maschinenteilen, offenen Schutzbereichen, elektrischen Komponenten, entstehenden Aerosolen oder erhöhten CO₂-Konzentrationen sind zusätzliche Schutzmaßnahmen oder ein Teilstillstand notwendig. Für abrasives Freistrahlen sind wegen Rückprall und Staub häufig besonders konsequente räumliche Trennungen erforderlich.
Die betriebliche Entscheidung muss anhand der konkreten Tätigkeit, der Betriebsanleitung, der Schutzvorrichtungen und der Gefährdungsbeurteilung getroffen werden. Bei sicherheitsrelevanten Eingriffen steht die sichere Stillsetzung vor dem Wunsch nach minimaler Ausfallzeit.
Lesen Sie ergänzend den Pape-WIS-Ratgeber zur Industriereinigung bei laufender Produktion.
Wann ist eine Kombination beider Verfahren sinnvoll?
Bei komplexen Anlagen kann die Kombination mehrerer Reinigungsmethoden wirtschaftlicher sein als ein universeller Ansatz. Ein Beispiel ist eine Metallkonstruktion, deren robuste Tragflächen für eine neue Beschichtung vorbereitet werden müssen, während benachbarte Maschinengehäuse nur von Fett und Produktionsschmutz befreit werden sollen.
In diesem Fall kann ein geeignetes abrasives Strahlverfahren auf den dafür vorgesehenen Stahlflächen eingesetzt werden, während Trockeneis an ausgesuchten Anlagenteilen geprüft wird. Voraussetzung sind klar getrennte Arbeitsbereiche, abgestimmte Schutzmaßnahmen und eine sichere Reihenfolge.
Die Verfahrenskombination muss nicht zwingend Druckstrahlen und Trockeneis umfassen. Manchmal sind beispielsweise andere Spezialverfahren der Industriereinigung oder eine mechanische Vorreinigung geeigneter. Ausschlaggebend ist der Reinigungszweck, nicht die Anzahl der eingesetzten Technologien.
{cta('Mehrere Verschmutzungsarten oder sensible Maschinenbereiche?', 'Pape WIS kann den Bedarf und mögliche Reinigungskonzepte anhand Ihrer Anlage prüfen. Welche Spezialverfahren konkret verfügbar sind, klären wir projektbezogen.', 'Reinigungsaufgabe besprechen', True)}Wie wählen Unternehmen das passende Verfahren aus?
- Reinigungsziel definieren: Geht es um reine Sauberkeit, um Entrostung, um Entschichtung oder um die Vorbereitung einer Beschichtung?
- Untergrund erfassen: Welche Materialien, Beschichtungen, Dichtungen und temperaturempfindlichen Bauteile sind betroffen?
- Rückstände beurteilen: Sind Fett, Öl, alte Lacke, Korrosion oder unbekannte beziehungsweise potenziell gefährliche Stoffe vorhanden?
- Arbeitsumgebung prüfen: Wie sind Belüftung, Staubabsaugung, Raumvolumen, Explosionsgefährdung und Zugänglichkeit?
- Stillstandsfenster festlegen: Welche Anlagenteile können sicher getrennt und freigegeben werden? Ist eine Teilabsperrung möglich?
- Probefläche und Qualitätskriterium vereinbaren: Reinigungserfolg, verbleibende Beschichtung, Materialverträglichkeit und gegebenenfalls Rauheitsprofil dokumentieren.
- Gesamtkosten vergleichen: Verbrauchsmaterial, Personal, Vor- und Nachbereitung, Entsorgung und produktionsbedingte Kosten gemeinsam bewerten.
- Fachgerechte Ausführung organisieren: Zuständigkeiten, Schutzmaßnahmen, Freigaben, Dokumentation und Abnahme vor Beginn abstimmen.
Ein gutes Reinigungsangebot beschreibt nicht nur das eingesetzte Gerät, sondern auch die bearbeiteten Flächen, das Zielergebnis, die notwendigen Schutzmaßnahmen und den Umgang mit Rückständen.
Häufig gestellte Fragen zu Druckstrahlen und Trockeneis
Ist Trockeneisstrahlen dasselbe wie Druckluftstrahlen?
Trockeneisstrahlen verwendet ebenfalls Druckluft. Im üblichen Vergleich steht es aber dem abrasiven Druckluftstrahlen gegenüber: Dort werden harte Strahlmittel zur Reinigung oder gezielten Oberflächenveränderung eingesetzt.
Was eignet sich besser zum Entrosten?
Für stärkere Korrosion an robusten Metalloberflächen ist abrasives Strahlen häufig besser geeignet, besonders wenn ein definiertes Profil für eine spätere Beschichtung benötigt wird. Trockeneis kann lose Verschmutzung entfernen, ist aber kein genereller Ersatz für eine technische Entrostung.
Ist Trockeneisstrahlen völlig rückstandsfrei?
Nein. Das CO₂-Strahlmedium geht in die Gasphase über. Gelöster Schmutz, Beschichtungsreste und Staub bleiben dagegen als zu erfassende Rückstände bestehen.
Kann man mit Trockeneis Lack entfernen?
Bestimmte Lack- oder Beschichtungsreste lassen sich damit lösen. Das Ergebnis hängt stark von Beschichtungsart, Haftung und Material ab. Wenn eine vollständige Entschichtung mit Rauheitsprofil erforderlich ist, kann abrasives Strahlen geeigneter sein.
Kann Trockeneis Elektronik ohne Risiko reinigen?
Nein. Trockeneis ist zwar ein trockenes Verfahren, aber Druckimpuls, Kälte, Kondensation und die Bauweise der Komponenten können Risiken verursachen. Erforderlich sind eine technische Prüfung und gegebenenfalls Freigabe sowie sichere Stillsetzung.
Welches Verfahren erzeugt weniger Abfall?
Trockeneis verursacht keine festen Rückstände des eigentlichen CO₂-Strahlmediums. Abgetragene Stoffe fallen jedoch weiter an. Abrasives Strahlen kann zusätzlich Strahlmittelabfall erzeugen. Der Gesamtvergleich hängt von Verfahren und Verschmutzung ab.
Welches Verfahren ist günstiger?
Das lässt sich ohne konkreten Auftrag nicht seriös pauschalisieren. Maßgeblich sind Untergrund, Fläche, gewünschtes Ergebnis, Arbeitszeit, Materialverbrauch, Schutzmaßnahmen, Entsorgung und mögliche Anlagenstillstände.
Welche besonderen Gefahren bestehen beim Trockeneisstrahlen?
Zu beachten sind insbesondere CO₂-Anreicherung in schlecht belüfteten Räumen, Kältegefährdung, Lärm, Druckluft und aufgewirbelte Rückstände. Lüftung und bei Bedarf geeignete Mess- und Schutztechnik sind wichtig.
Industriereinigung mit Pape WIS in NRW
Ob Maschinengehäuse, Produktionslinie, Industriehalle oder Stahlkonstruktion: Vor einer professionellen Reinigung sollten Material, Verschmutzung, gewünschte Oberflächenqualität und betriebliche Rahmenbedingungen zusammen betrachtet werden.
Pape WIS informiert auf seinen Leistungsseiten über Industriereinigung in Köln und Industriereinigung in Bonn, darunter auch Spezialverfahren wie die Trockeneisreinigung. Die technische Eignung und Verfügbarkeit eines bestimmten abrasiven Druckstrahlsystems müssen für den jeweiligen Auftrag gesondert abgestimmt werden.
Wer speziell die Eigenschaften des CO₂-Verfahrens vertiefen möchte, findet weitere Informationen im Fachartikel „Trockeneisreinigung – Vorteile, Verfahren und Einsatzbereiche“. So lassen sich die Grundlagen und dieser direkte Vergleich sinnvoll miteinander verbinden.
Reinigungsverfahren für Ihre Industrieanlage auswählenBeschreiben Sie uns das Bauteil, die Verschmutzung und das gewünschte Ergebnis. Wir klären die nächsten Schritte für eine individuell abgestimmte Industriereinigung.
Jetzt unverbindlich Kontakt aufnehmenQuellen und weiterführende Informationen
- DGUV – Themenfeld Strahlarbeiten – Verfahren, Einsatzzwecke und typische Gefährdungen bei industrieller Oberflächenbehandlung.
- DGUV Regel 109-607 „Branche Metallbau“, Abschnitt 3.8.3 – Strahlverfahren, Maschinen und sicherheitstechnische Maßnahmen.
- DGUV Information 209-082, Abschnitt 12.11 „Trockeneis“ – Kohlendioxid, Kälte, Lüftung und Schutzmaßnahmen.
- BAuA – TRGS 559 „Quarzhaltiger Staub“ – staubarme Verfahren und technische Schutzmaßnahmen bei einschlägigen Tätigkeiten.
- BAuA – TRGS 500 „Schutzmaßnahmen“ – Gefährdungsbeurteilung, Substitution und Schutzkonzepte.
- BG BAU – Luftversorgung bei Strahlarbeiten – Schutz vor freigesetzten Stoffen und Bedeutung geeigneter Atemluft.
Redaktioneller Stand: November 2026. Die Eignung der Verfahren muss im Einzelfall anhand der Bauteile, Betriebsbedingungen und Gefährdungsbeurteilung geprüft werden.
